

Cara Mengukur Galas: Diameter Dalam, Diameter Luar dan Lebar dengan Angkup
Anda telah menarik bearing dari gelendong motor dan nombor bahagian telah hilang. Sebelum anda memesan pengganti, anda memerlukan tiga nombor: diameter dalam (ID), diameter luar (OD) dan lebar (W). Ukur ketiga-tiga lurus itu dengan angkup yang baik, dan anda boleh memadankan hampir mana-mana bearing standard di pasaran.
Alat yang Anda Perlukan Sebelum Anda Bermula
Mengukur galas adalah pantas jika anda menggunakan alat yang betul. Angkup digital ialah pilihan serba terbaik kerana ia mengukur dalam, luar dan dalam dengan instrumen yang sama.
- Angkup digital (kapasiti 0–150 mm meliputi kebanyakan galas kecil dan sederhana)
- Kain bersih dan tidak berbulu
- Kaca pembesar atau cahaya terang untuk membaca sebarang tanda yang tinggal
- Permukaan kerja rata supaya galas tidak bergolek
Bersihkan bearing terlebih dahulu. Gris, kotoran atau cat pada gelang akan menghilangkan bacaan anda. Lap lubang, permukaan luar dan muka, kemudian biarkan bearing berada pada suhu bilik selama beberapa minit supaya pengembangan haba tidak memesongkan nombor anda.
Tiga Dimensi Kritikal
Setiap galas satu baris standard ditakrifkan oleh tiga dimensi. Sebaik sahaja anda mempunyai ini, anda boleh mengenal pasti siri saiz dan memesan pengganti.
| Pengukuran | Apa yang hendak diukur | rahang caliper |
|---|---|---|
| Diameter dalam (ID) | Lubang cincin dalam | Rahang dalam |
| Diameter luar (OD) | Permukaan luar cincin luar | Rahang luar |
| Lebar (W) | Bersemuka merentasi cincin luar | Rahang luar |
Langkah 1: Ukur Diameter Dalaman (ID)
Diameter dalam ialah lubang di mana aci sesuai. Gunakan rahang yang lebih kecil di atas caliper. Bukanya sehingga menyentuh permukaan lubang, kemudian baca nilainya. Ambil dua bacaan pada sudut tepat dan puratakannya, kerana cincin itu mungkin sedikit terkeluar bulat selepas bertahun-tahun berkhidmat.
Jangan letakkan rahang di atas meterai atau perisai. Anda mahu lubang dimesin sebenar cincin dalam. Jika galas mempunyai pengedap getah, letakkan rahang caliper pada permukaan lubang yang terdedah.
Langkah 2: Ukur Diameter Luar (OD)
Diameter luar ialah lebar luar cincin luar. Gunakan rahang bawah yang besar dan tutupnya di sekeliling permukaan luar. Sekali lagi, ukur dalam dua atau tiga tempat dan ambil nilai terbesar yang konsisten. OD yang haus atau rosak boleh menjejaskan kesesuaian perumahan, jadi jika bacaan anda berbeza-beza melebihi beberapa ratus milimeter, galas mungkin longgar di dalam perumahannya.
Langkah 3: Ukur Lebar (W)
Lebar ialah jarak dari satu sisi gelang luar ke yang lain. Pegang galas rata dan letakkan rahang luar pada kedua-dua muka. Ukur pada beberapa titik di sekeliling lilitan kerana satu muka mungkin bercabang atau tidak rata. Untuk galas yang dimeterai, lebar nominal termasuk pengedap, tetapi ukur muka cincin logam jika pengedap terkeluar terlalu jauh untuk memberikan rujukan yang boleh dipercayai.
Baca Penanda Bearing untuk Mengesahkan Ukuran Anda
Kebanyakan galas mempunyai kod yang dicap pada satu muka. Kod ini patut dibaca walaupun galas itu haus, kerana ia memberitahu anda dengan tepat apa galas itu apabila ia meninggalkan kilang. Kod biasa kelihatan seperti 6203-2RS. Inilah maksudnya:
- Digit pertama, 6, ialah jenis galas: galas bebola alur dalam.
- Angka 2 dan 0 bersama-sama, 62, mewakili siri dimensi, yang mengawal diameter luar dan lebar untuk lubang tertentu.
- Dua digit terakhir, 03, ialah kod gerek. Untuk gerudi sehingga 20 mm, 00 bermaksud 10 mm, 01 bermaksud 12 mm, 02 bermaksud 15 mm, dan 03 bermaksud 17 mm. Untuk kod 04 dan lebih tinggi, darab dengan 5 untuk mendapatkan lubang dalam milimeter.
- Akhiran 2RS bermaksud dua kedap getah. Akhiran biasa lain termasuk ZZ untuk perisai logam.
Gunakan kod ini sebagai semak silang. Jika nombor yang anda ukur tidak selaras dengan kod lubang dan siri dimensi, anda mungkin telah mengukur muka yang salah atau galas itu mungkin jenis bukan standard.
Elakkan Kesilapan Pengukuran Biasa Ini
Kebanyakan ukuran buruk datang daripada beberapa kesilapan berulang. Mengetahui mereka akan menyelamatkan anda daripada memesan galas yang salah.
- Tidak menyifar angkup: tutup rahang sepenuhnya dan tekan butang sifar sebelum mengukur.
- Unit pencampuran: jika angkup anda ditetapkan kepada inci, tukar kepada milimeter atau tukar semula. Tulis unit di sebelah setiap nombor.
- Mengukur atas meterai: ID hendaklah lubang yang dimesin, bukan bukaan meterai.
- Mengukur galas yang haus: jika trek bergolek kelihatan berlubang, OD dan lebar mungkin masih tepat, tetapi lubang boleh haus bujur. Dalam kes itu, percayai kod yang dicop ke atas ID yang diukur.
- Memicit caliper terlalu kuat: gelang nipis pada galas kecil, dan tekanan berat melenturkannya.
Jika ukuran anda konsisten dalam 0.02–0.05 mm, anda telah mengambilnya dengan baik. Toleransi galas standard untuk aplikasi biasa biasanya jatuh dalam julat itu untuk siri metrik, jadi bacaan di dalam tetingkap itu boleh dipercayai.
Memilih Galas Gantian yang Tepat
Sebaik sahaja anda mempunyai ID, OD dan lebar, anda tahu siri saiznya. Langkah seterusnya ialah memastikan bahawa galas yang anda pesan dinilai untuk keadaan yang akan dilihat: beban, kelajuan, keperluan bunyi dan persekitaran.
Untuk aplikasi perindustrian am, galas bebola alur dalam standard meliputi sebahagian besar aci dan perumah. Mereka mengendalikan beban jejarian, beban paksi sederhana, dan kelajuan tinggi, dan ia tersedia dengan pengedap secara lalai. Siri saiz penuh, seperti julat 6200, biasanya cukup untuk menggantikan galas yang haus dalam motor, pam atau kotak gear.
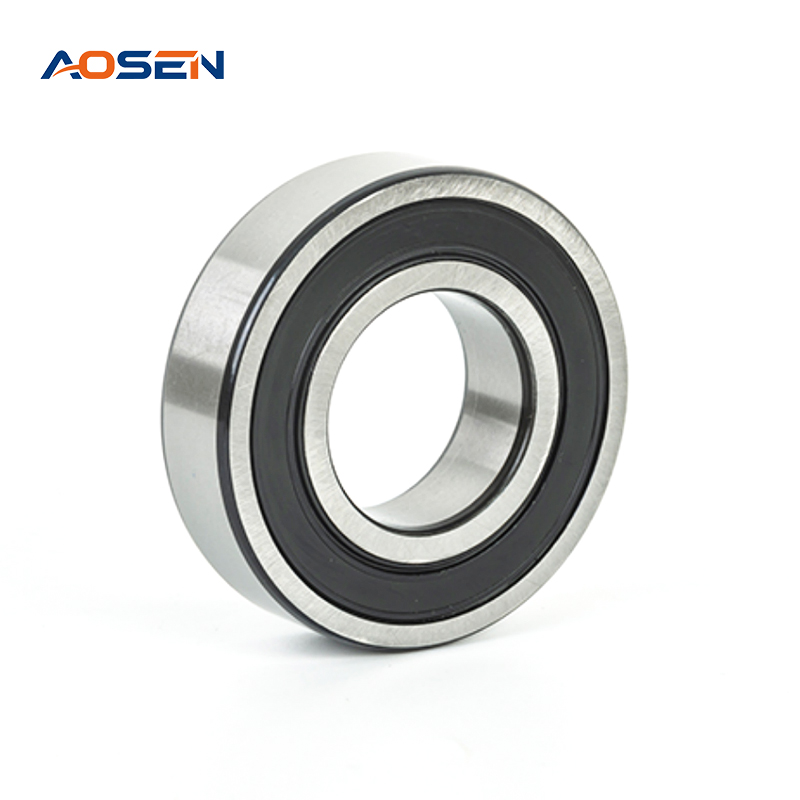 Galas Bebola Alur Dalam Siri 6200 dengan Pengedap Galas keluli krom standard dalam julat saiz 6200 untuk kegunaan industri am, sesuai untuk motor, pam dan kotak gear di mana beban paksi jejari dan sederhana dijangka. Lihat Produk →
Jika galas asal gagal kerana kelembapan, bahan kimia atau pencucian yang kerap, tukar kepada galas keluli tahan karat. Mereka menggunakan ID, OD dan lebar yang sama seperti versi keluli standard, jadi ukuran anda dibawa terus ke atas. Galas tahan karat dengan pengedap getah tahan kakisan jauh lebih baik daripada keluli krom, itulah sebabnya ia adalah pilihan pertama untuk persekitaran kimia dan penyaduran elektrik .
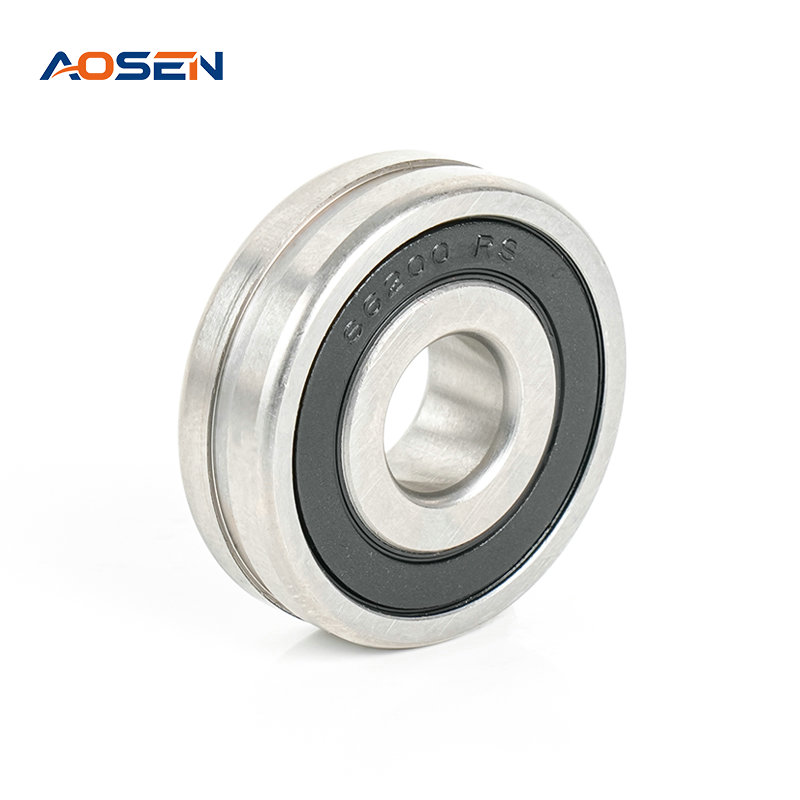 Galas Bebola Alur Dalam Keluli Tahan Karat SS 6200 Galas keluli tahan karat tahan karat dengan pengedap getah, padanan dimensi standard 6200, sesuai untuk pencucian, pendedahan bahan kimia dan aplikasi jentera makanan atau pertanian. Lihat Produk →
Sebelum anda membeli, bandingkan tiga dimensi anda dengan jadual saiz siri yang anda pesan. Jadual akan menunjukkan baris seperti 6203 dengan ID 17 mm, OD 40 mm, W 12 mm. Jika ukuran anda sepadan, galasnya adalah yang betul. Untuk penjelasan yang lebih luas tentang saiz dan pemilihan galas alur dalam, lihat ini panduan saiz galas bebola dalam alur dan pemilihan bahan .
Mengukur galas ialah semakan tiga langkah mudah: rekod ID, OD dan lebar, sahkannya terhadap kod yang dicop, dan kemudian pilih bahan dan susunan meterai yang betul untuk kerja itu. Ambil masa anda, ukur bersih dan apabila sesuatu dimensi kelihatan tidak sesuai, ukur sekali lagi sebelum anda memesan. Apabila ragu-ragu, hantar ukuran anda kepada pembekal galas anda—kebanyakan akan mengesahkan saiz dan mengesyorkan penggantian dalam beberapa minit.


-

-
 +86-15990593443
-
 No. 558 Huancheng West Road, Bandar Zhouxiang, Cixi City, Wilayah Ningbo, Wilayah Zhejiang

- Pautan Pantas
- Kategori Produk
- Galas Bebola Deep Groove
- Galas Bebola Alur Dalam Keluli Tahan Karat
- Galas Bebola Sentuhan Sudut
- Galas bebibir
Hak Cipta @
Ningbo Aosen Bearing Co., Ltd.

Mesej Kami Sekarang!